

Радиусные и шаровые фрезы: где какая нужна
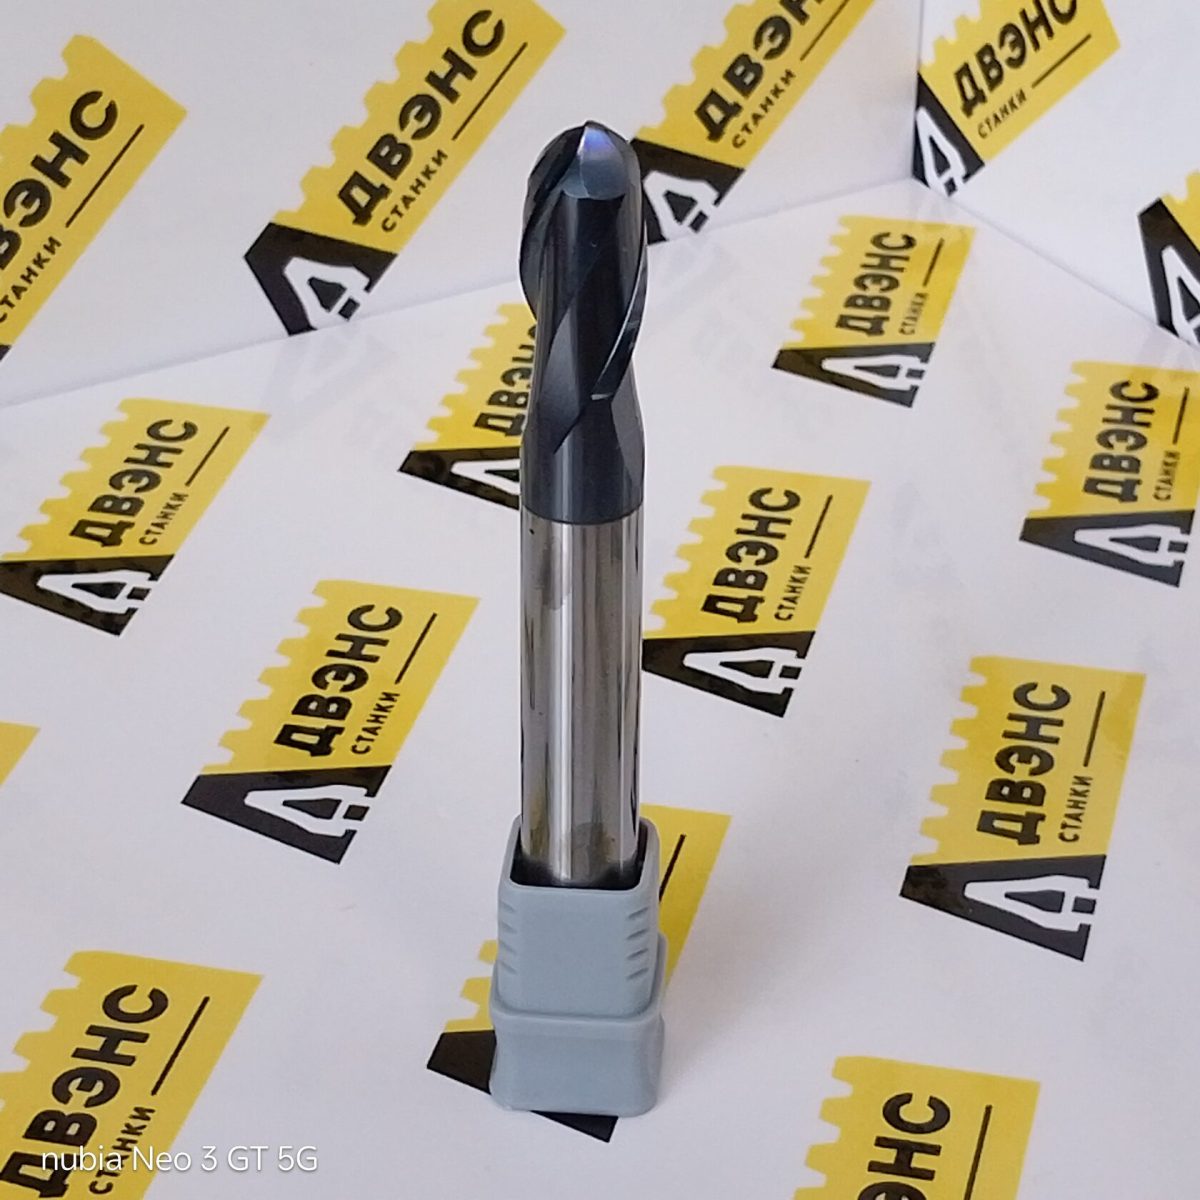
Радиусная и шаровая фреза выглядят похоже, стоят похоже, а задачи у них разные. Поставили шаровую там, где нужна была радиусная, и получили лишние два часа обработки. Поставили наоборот, и не сняли поверхность. Разбираем, где какая нужна.
Чем они отличаются физически
Шаровая фреза заканчивается полусферой. Радиус закругления равен половине диаметра: фреза 12 мм имеет радиус 6 мм и не имеет плоского участка на торце вообще.
Радиусная фреза (её ещё называют торовой или фрезой со скруглённым углом) это концевая фреза, у которой угол между торцом и боком скруглён небольшим радиусом. У фрезы 10 мм радиус может быть 0,5 или 1 мм, а середина торца остаётся плоской.
Это видно прямо в обозначении:
- FW-R6*24H*d12*100L шаровая: R6 это радиус сферы 6 мм, то есть диаметр 12 мм;
- FW-10.0*R0.5*25H*10.0*100L радиусная: диаметр 10 мм, радиус угла 0,5 мм.
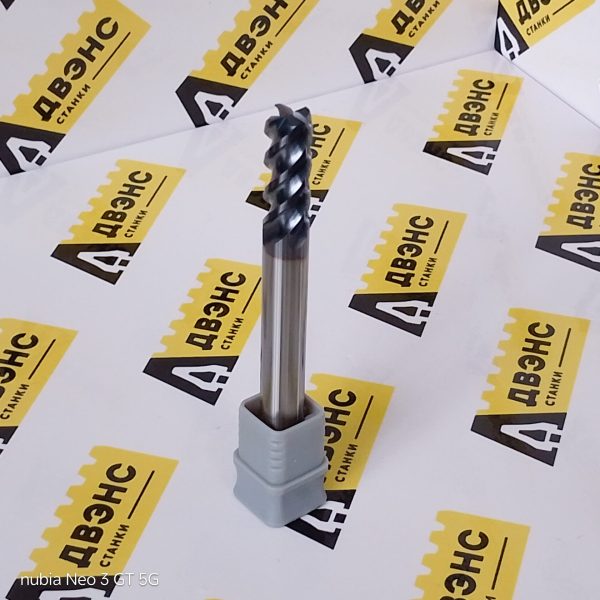 радиусная: D10 и R0,5
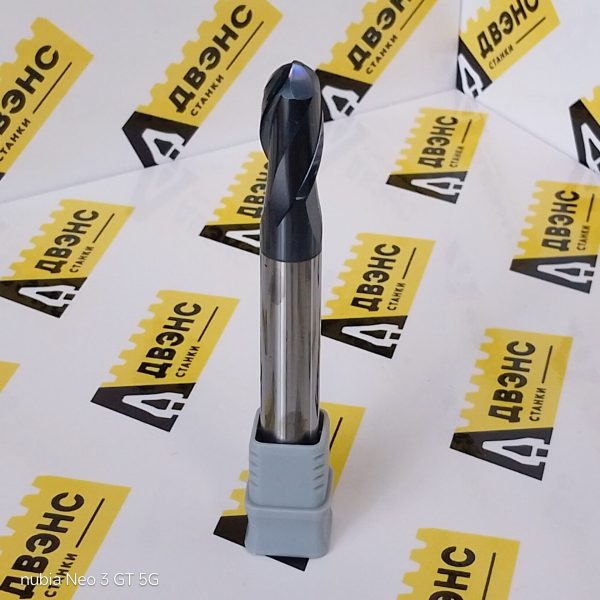 шаровая: R6, он же половина D12
У радиусной в обозначении есть и диаметр, и радиус, и они разные. У шаровой радиус один и он половина диаметра.
Где нужна радиусная
Черновая выборка. Главная причина её существования. Острый угол концевой фрезы это самое слабое место инструмента: там сходятся две кромки и туда приходится вся нагрузка при входе в материал. Скруглили угол радиусом 0,5 мм, и он перестал выкрашиваться. На черновых проходах по стали радиусная фреза живёт в разы дольше острой при тех же режимах.
Галтели по чертежу. Если на дне кармана нужно сопряжение R1, радиусная фреза с R1 даёт его одним проходом. Шаровой это делается построчной обработкой, то есть в десятки раз дольше.
Обработка с большими подачами. Фрезы с большим радиусом при малой глубине работают как инструмент для высокоподачной обработки: сила направлена вдоль оси, в шпиндель, а не в сторону. Подачу можно поднимать в несколько раз против обычной.
Где нужна шаровая
Объёмные поверхности. Пресс-формы, штампы, лопатки, любая поверхность двойной кривизны. Шаровая повторяет форму построчно и оставляет предсказуемые гребешки.
Сопряжения переменного радиуса. Там, где радиус меняется вдоль контура, радиусной фрезой не пройти, а шаровая идёт по любой траектории.
Дочистка углов. После выборки большой фрезой в углах остаётся материал. Шаровая меньшего диаметра снимает его по траектории остаточного материала.
Две вещи про шаровую, которые ломают расчёт
Эффективный диаметр меньше номинального
Когда шаровая режет на малой глубине, в резании участвует не весь диаметр, а только узкая полоска у кончика. Считается так:
Dэфф = 2 × √(R² − (R − ap)²), где R радиус фрезы, ap глубина резания.
Шаровая 12 мм (R = 6) на глубине 0,5 мм: Dэфф = 2 × √(36 − 30,25) = 2 × 2,4 ≈ 4,8 мм. То есть вместо двенадцати работают меньше пяти.
Отсюда вывод, который на практике забывают: обороты надо считать по эффективному диаметру, а не по номинальному. Посчитали по 12 мм, и реальная скорость резания у кончика оказалась в 2,5 раза ниже расчётной. Фреза не режет, а мнёт материал, поверхность рвётся, стойкость падает.
В самом центре скорость равна нулю
На оси вращения окружная скорость нулевая по определению. Если шаровая идёт строго вертикально вниз и обрабатывает поверхность центром, там материал не режется, а выдавливается. Лечится наклоном: разворот инструмента или поверхности на 10-15 градусов выводит из работы мёртвую точку. На трёхосевом станке того же добиваются, строя траекторию так, чтобы центр фрезы не попадал на обрабатываемую поверхность.
Шаг построчной обработки и шероховатость
Шаровая оставляет между проходами гребешки. Их высота считается просто:
h ≈ ae² / (8 × R), где ae шаг между проходами, R радиус фрезы.
Для шаровой 12 мм (R = 6) при шаге 0,5 мм: h = 0,25 / 48 ≈ 0,005 мм, то есть 5 микрон. При шаге 1 мм: h = 1 / 48 ≈ 0,021 мм, уже 21 микрон.
Формула показывает главное: высота гребешка растёт как квадрат шага. Уменьшили шаг вдвое, гребешок упал вчетверо, а время обработки выросло только вдвое. Поэтому чистовые проходы делают мелким шагом, а не медленной подачей: подача на качество поверхности при построчной обработке влияет куда слабее.
И обратная сторона: фреза большего радиуса при том же шаге даёт гребешок меньше. Если поверхность позволяет, чистить крупной шаровой быстрее и чище, чем мелкой.
Как это складывается в маршрут
Типовой порядок обработки кармана со сложным дном:
- Черновая радиусной фрезой большого диаметра, послойно, с запасом 0,3-0,5 мм. Радиус угла берёт на себя нагрузку входа.
- Получистовая радиусной поменьше, выравнивает припуск, чтобы чистовая шла с постоянной нагрузкой.
- Чистовая дна и поверхностей шаровой, построчно, с шагом под нужную шероховатость.
- Дочистка углов шаровой меньшего диаметра по остаточному материалу.
Пропускают обычно второй шаг, и потом удивляются, почему чистовая шаровая ломается: она заходит то в воздух, то в полмиллиметра металла.
Что есть у нас
- Радиусные фрезы, 29 позиций: диаметры от 1,5 до 16 мм, радиусы угла от 0,2 до 3 мм
- Шаровые фрезы, 14 позиций, радиусы от 0,5 до 6 мм, то есть диаметры от 1 до 12 мм
- Концевые фрезы для плоских поверхностей и стенок
Поиск в каталоге понимает обозначение и через пробел, и слитно, так что искать можно прямо по маркировке с чертежа инструмента.
Для 3D-обработки почти всегда стоит вопрос биения: на построчной чистовой оно переносится прямо в поверхность. Если работаете по формам, посмотрите термопатроны: они держат биение на порядок лучше цанговых. Разбор, когда переплата оправдана, а когда нет, у нас в отдельной статье.
Нужного радиуса или длины нет в наличии, напишите нам: возим с заводов напрямую, обычный срок две недели.