

Концевые фрезы: как подобрать под материал и режимы
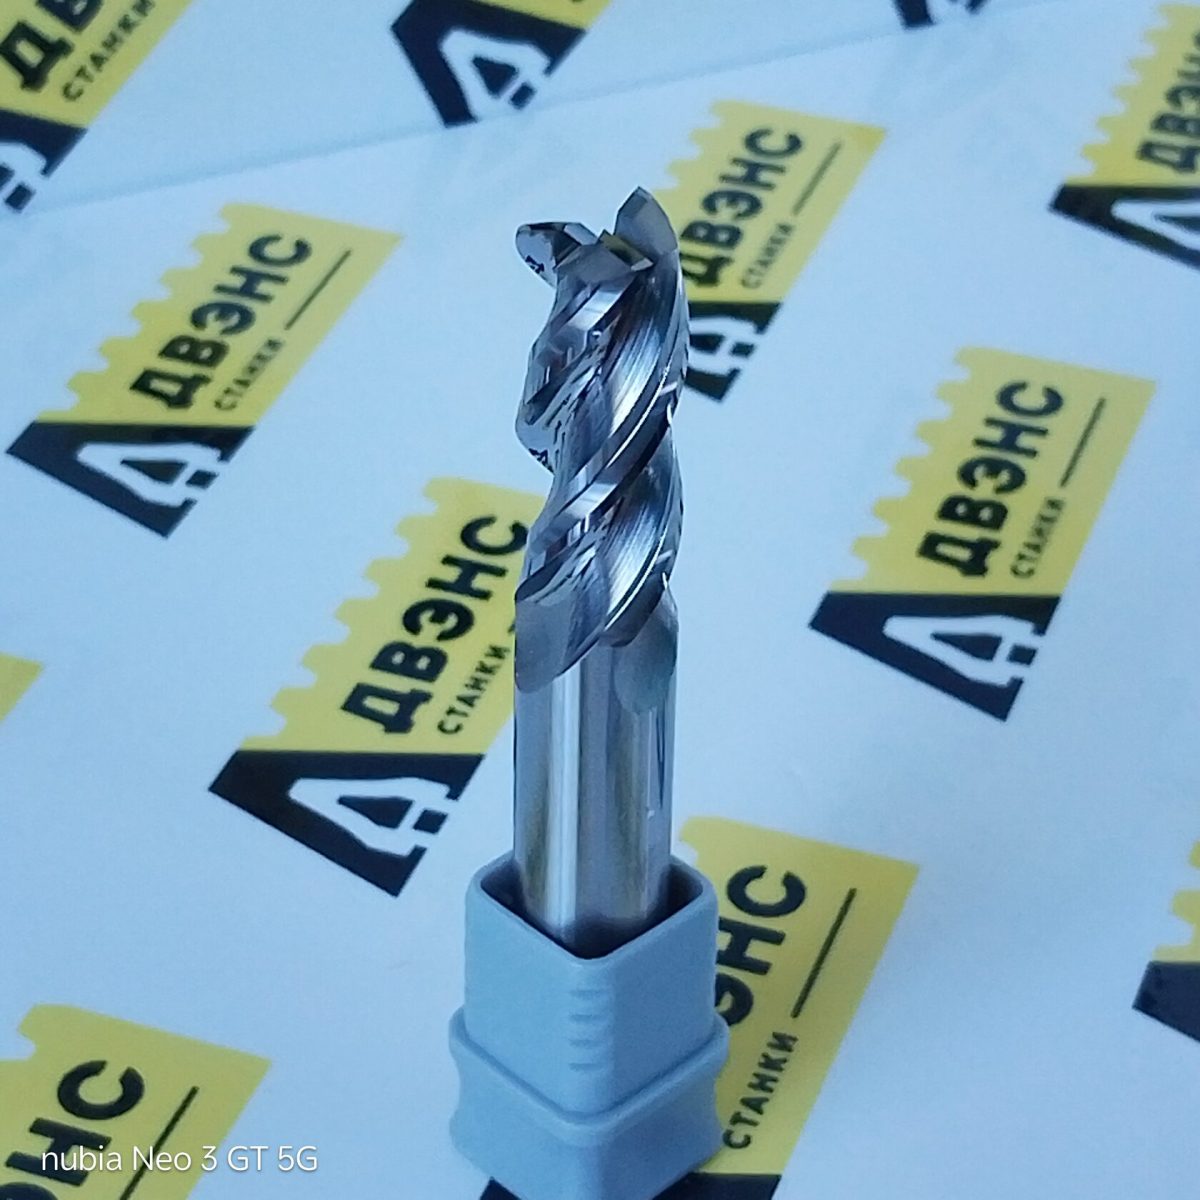
Концевая фреза ломается по трём причинам: взяли не то число зубьев, вылетели за режимы или зажали слишком длинно. Разбираем, как подбирать фрезу под конкретный материал, и почему одна и та же фреза прекрасно идёт по алюминию и умирает на нержавейке за десять минут.
Как читать обозначение
Обозначения вида FW-D12*60H*d12*150L пугают, но читаются в одну строку:
- D12 диаметр режущей части, 12 мм;
- 60H длина режущей части, 60 мм;
- d12 диаметр хвостовика, 12 мм;
- 150L общая длина, 150 мм.
То есть в паре FW-D12*60H*d12*150L и FW-D12*30H*d12*75L диаметр одинаковый, а вторая фреза вдвое короче. И вот эта разница важнее, чем кажется.
Длина вылета: главная причина поломок
Жёсткость инструмента падает пропорционально кубу вылета. Увеличили вылет вдвое, и при той же силе отклонение выросло примерно в восемь раз. Отсюда единственное правило, которое экономит больше фрез, чем все остальные вместе:
Зажимайте фрезу настолько коротко, насколько позволяет деталь. Не «как удобно», а по глубине конкретного кармана плюс запас.
Практический ориентир по отношению вылета к диаметру:
| до 3 диаметров | работайте на полных режимах |
| 3 до 5 диаметров | снижайте подачу и глубину примерно на треть |
| больше 5 диаметров | только лёгкие проходы, иначе вибрация и скол кромки |
Если карман глубокий, правильный ответ не «взять фрезу подлиннее», а взять две: короткую для основного объёма и длинную для дочистки стенки лёгким проходом.
Число зубьев под материал
Зубья определяют две вещи: сколько места остаётся для стружки и насколько плавно идёт резание. Чем больше зубьев, тем плавнее, но тем меньше канавка и тем легче забить её стружкой.
| 2 зуба | алюминий, медь, пластик. Огромная стружечная канавка, стружка вылетает и не заваривается на кромке |
| 3 зуба | алюминий на высоких режимах, черновая выборка пазов |
| 4 зуба | сталь, чугун. Универсальный вариант, им делают большую часть работы |
| 5-6 зубьев | нержавейка, жаропрочные, получистовая по стали |
| 6 и больше | чистовая по стенке, обработка закалённых материалов малыми глубинами |
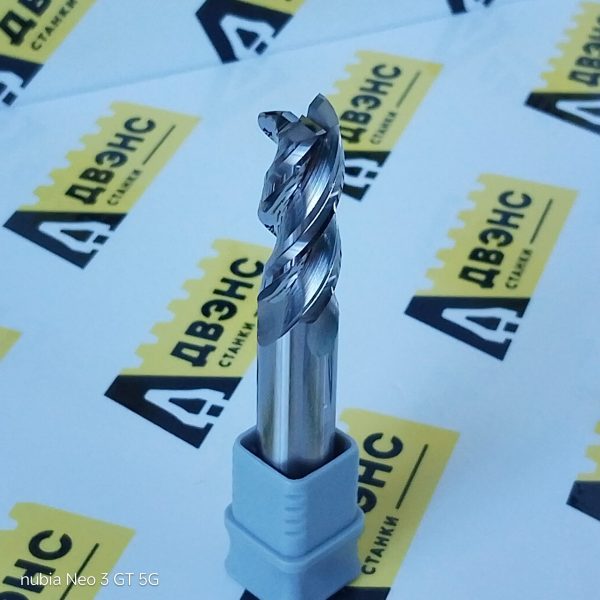
Самая частая ошибка: четырёхзубой фрезой пазовать алюминий. Канавка маленькая, стружка не успевает уходить, налипает на кромку, и через минуту фреза варит алюминий, а не режет.
Покрытие
Покрытие не делает фрезу «лучше», оно смещает её в сторону конкретных условий.
- Без покрытия или полированная. Алюминий и цветные сплавы. Покрытие на алюминии часто мешает: к нему липнет.
- TiN, золотистое. Универсальное, конструкционные стали, невысокие скорости. Самое дешёвое.
- TiCN. Твёрже TiN, лучше держит абразивный износ. Чугун, стали средней твёрдости.
- TiAlN и AlTiN, тёмное. Держит высокую температуру, поэтому это выбор для нержавейки, жаропрочных и для работы без обильного охлаждения. На высоких скоростях по стали работает заметно дольше TiN.
Ориентир простой: если стружка идёт синей и горячей, вам нужно AlTiN. Если материал липкий и мягкий, нужна полировка и большие канавки, а не более твёрдое покрытие.
Режимы: с чего начинать
Точные режимы даёт производитель конкретной фрезы, но нужен отправной ориентир. Скорости резания для твердосплавных концевых фрез, с охлаждением:
| Алюминиевые сплавы | 300-800 м/мин |
| Конструкционные стали | 120-200 м/мин |
| Нержавеющие стали | 80-130 м/мин |
| Серый чугун | 100-160 м/мин |
| Закалённые до 45-55 HRC | 50-90 м/мин |
Обороты из скорости резания считаются так: n = 1000 × Vc / (3,14 × D), где Vc скорость резания в м/мин, D диаметр фрезы в мм.
Пример для фрезы 12 мм по стали 45 при Vc = 150: n = 1000 × 150 / (3,14 × 12) ≈ 3980 об/мин.
Подача на зуб для начала: примерно от 1 до 4% диаметра. Для той же двенадцатки это 0,12-0,48 мм на зуб, и брать надо ближе к нижней границе, пока не увидите, как фреза себя ведёт. Минутная подача: F = n × z × fz, где z число зубьев. Четыре зуба, 0,15 мм на зуб: F = 3980 × 4 × 0,15 ≈ 2390 мм/мин.
Чего не делать
Не пазуйте на полную глубину концевой фрезой. При полном погружении фреза работает всей кромкой, стружка остаётся в пазу, а охлаждение до кромки не доходит. Лучше идти вниз по спирали или трохоидой: несколько неглубоких проходов с небольшим радиальным захватом снимут тот же объём и не убьют инструмент.
Не грейте закалённые материалы охлаждением. На твёрдых сталях резкое охлаждение раскалённой кромки даёт термические трещины. Там чаще работают обдувом воздухом или масляным туманом.
Не ждите, пока фреза затупится совсем. Затупившаяся фреза греется, растёт сила, растут отклонения и уходит размер. Стойкость выгоднее считать в деталях, а не в «пока режет».
Когда концевая фреза не тот инструмент
Для сопряжений и радиусов на дне кармана нужна не концевая, а радиусная фреза: у неё скруглённый угол, который и прочнее, и сразу даёт нужную галтель. Для 3D-поверхностей берут шаровую. Острая концевая фреза на сопряжении оставит ступеньку и выкрошится по углу первой.
Что есть у нас
- Концевые фрезы, 15 позиций, диаметры от 1 до 12 мм
- Радиусные фрезы, 29 позиций
- Шаровые фрезы, 14 позиций
- Весь раздел фрез по металлу, 58 позиций
Под фрезу нужна оправка. Что выбрать, цанговый патрон или термопатрон, зависит от режимов и требуемой точности, и на стойкость фрезы это влияет сильнее, чем кажется: биение 0,02 мм заметно сокращает срок жизни твердосплавной кромки.
Если нужного диаметра или длины нет в наличии, напишите нам. Мы работаем с заводами напрямую, обычный срок поставки под заказ две недели.