

Маркировка твердосплавных пластин: как читать CCMT, DNMG, WNMG и не ошибиться
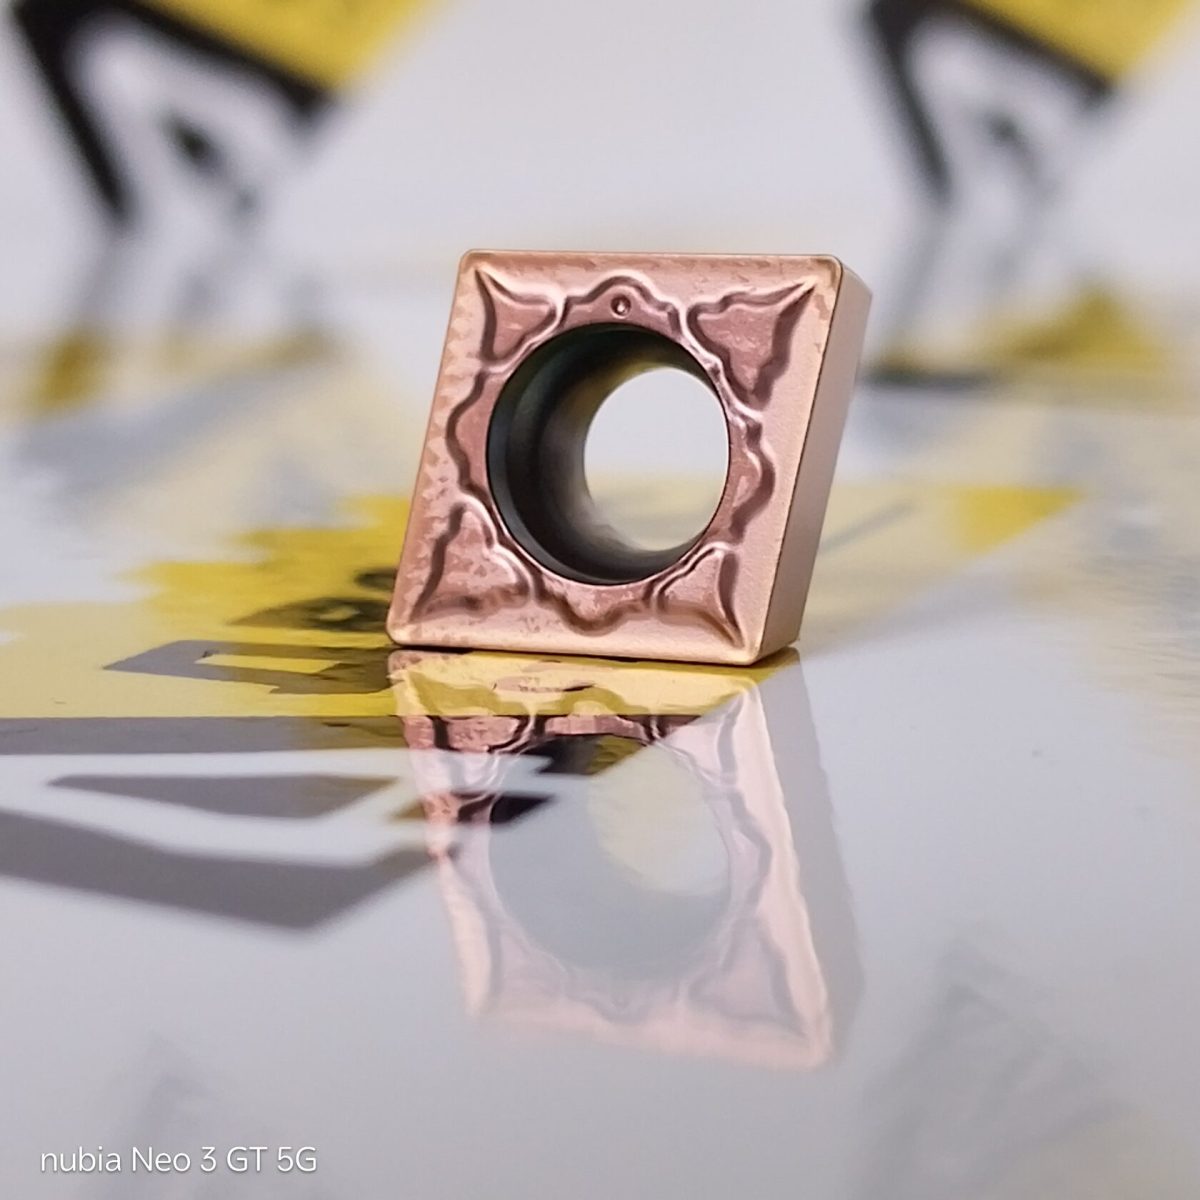
Пластина стоит несколько сотен рублей, а ошибка в одной букве обозначения стоит недели. Приходит партия, которая не садится в державку или даёт не тот угол, и деталь ждёт. Разбираем, как читается обозначение по ISO 1832, чтобы заказывать по маркировке и не звонить с вопросом «а подойдёт ли».
Из чего состоит обозначение
Возьмём три настоящих обозначения из нашего каталога: CCMT09T304-SM, DNMG150408, WNMG080408-PM. Выглядят как случайный набор, но каждая позиция значит конкретную вещь, и читаются они слева направо.
Первые четыре знака это буквы, дальше шесть цифр, потом через дефис код геометрии от производителя. Разберём по порядку.
1. Форма пластины
| C | ромбическая, угол при вершине 80° |
| D | ромбическая, 55° |
| V | ромбическая, 35° |
| W | тригональная, 80° |
| T | треугольная, 60° |
| S | квадратная, 90° |
| R | круглая |
| A | параллелограмм, 85° |
Логика простая: чем острее угол при вершине, тем лучше пластина заходит в узкие места и тем она слабее. Ромб 35° (V) берут для контурной обработки и поднутрений, квадрат и круг ставят на черновые проходы, где важна прочность и длина кромки.
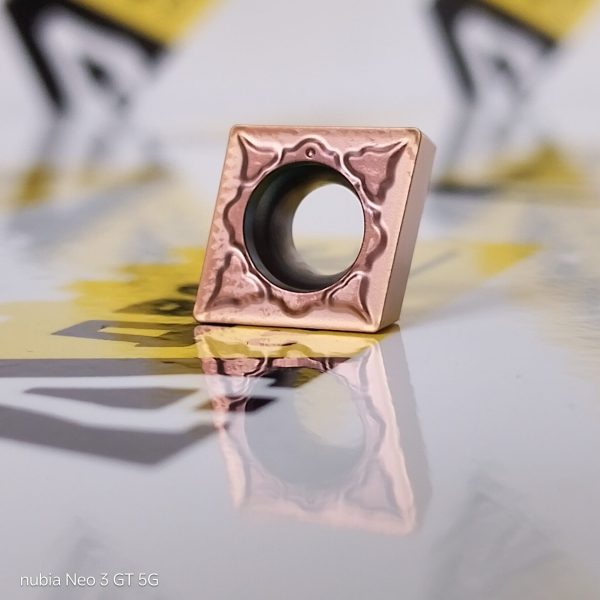 CCMT09T304-SM, ромб 80°
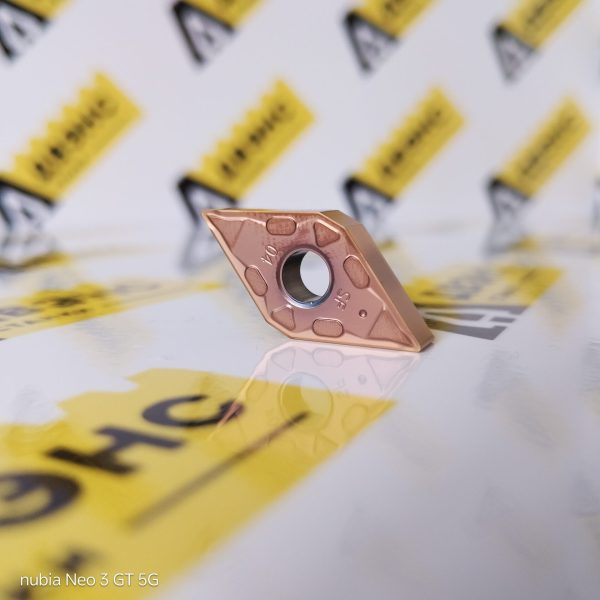 DNMG150404-SF, ромб 55°
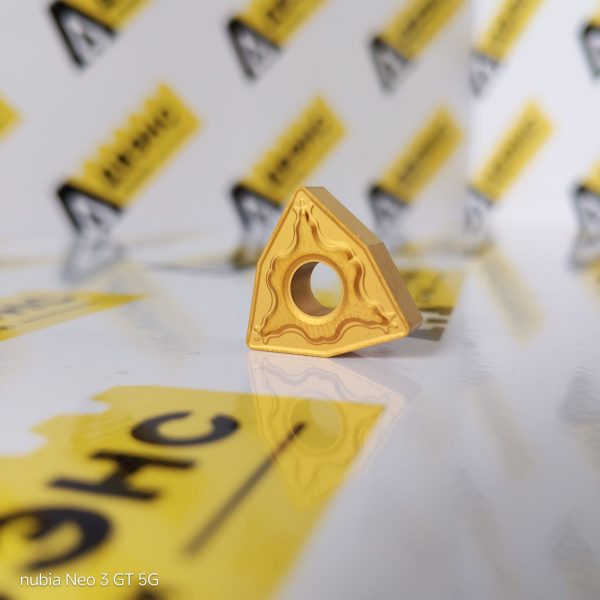 WNMG080408-PM, тригональная
2. Задний угол
| N | 0°, негативная пластина |
| C | 7° |
| P | 11° |
| B | 5° |
| D | 15° |
| E | 20° |
Здесь важная практическая разница. Буква N, то есть ноль градусов, означает негативную пластину: у неё две рабочие стороны, она прочнее и дешевле в расчёте на кромку, но требует больше мощности и жёсткости станка. Всё остальное это позитивные пластины с одной рабочей стороной: режут легче, меньше тянут деталь, подходят для тонкостенных деталей и станков попроще.
Отсюда сразу видно: DNMG и WNMG из нашего каталога негативные, двусторонние. CCMT позитивная, односторонняя.
3. Класс допуска
Третья буква говорит о точности изготовления. В токарной обработке на практике встречаются две:
- M обычный класс, разброс по описанной окружности порядка сотых долей миллиметра. Это рабочая лошадка, ей делают 90% работы.
- G точный класс, допуск в разы меньше. Нужен, когда пластину меняют без переподналадки инструмента и размер должен остаться.
Если в обозначении стоит M, а вам нужно менять пластины без правки программы, это тот случай, когда стоит доплатить за G.
4. Тип: отверстие и стружколом
| N | без отверстия, без стружколома |
| A | с отверстием, без стружколома |
| M | с отверстием, стружколом с одной стороны |
| G | с отверстием, стружколом с двух сторон |
| T | отверстие с конической зенковкой, стружколом с одной стороны |
| W | отверстие с конической зенковкой, без стружколома |
| X | особое исполнение, смотреть у производителя |
Это та позиция, на которой чаще всего ошибаются. Буква определяет, каким винтом пластина крепится: под прямой винт или под конический. Перепутали, и винт либо не прижмёт, либо не войдёт. Смотрите на державку, а не на привычку.
5. Размер кромки
Две цифры после букв это длина режущей кромки в миллиметрах, округлённая вниз. Реальные значения для форм из нашего каталога:
| CCMT 09 | 9,7 мм |
| WNMG 08 | 8,7 мм |
| SNMG 12 | 12,7 мм |
| DNMG 15 | 15,5 мм |
6. Толщина
Следующие две позиции это толщина пластины. Коды не совпадают с миллиметрами, их надо знать:
| 03 | 3,18 мм |
| T3 | 3,97 мм |
| 04 | 4,76 мм |
| 05 | 5,56 мм |
| 06 | 6,35 мм |
Буква перед цифрой в коде толщины (как T3 у CCMT09T304) стоит там, где значение не укладывается в круглое число. Это не опечатка и не серия, это именно толщина.
7. Радиус при вершине
| 02 | 0,2 мм |
| 04 | 0,4 мм |
| 08 | 0,8 мм |
| 12 | 1,2 мм |
| 16 | 1,6 мм |
Радиус выбирают не по красоте, а по глубине резания и подаче. Правило, которое работает почти всегда: подача на оборот не больше половины радиуса при вершине. Поставили радиус 0,4 и дали подачу 0,3, и кромка начнёт сыпаться. И наоборот, большой радиус на тонкой детали уводит её в сторону: растёт радиальная составляющая силы.
Читаем три обозначения целиком
CCMT09T304-SM. Ромб 80°, задний угол 7° (позитивная, односторонняя), класс допуска M, отверстие с конической зенковкой и стружколом с одной стороны, кромка 9,7 мм, толщина 3,97 мм, радиус 0,4 мм. Итог: лёгкая чистовая пластина под небольшие проходы и нежёсткие детали.
DNMG150408. Ромб 55°, задний угол 0° (негативная, двусторонняя), класс M, отверстие и стружколом с двух сторон, кромка 15,5 мм, толщина 4,76 мм, радиус 0,8 мм. Итог: универсальная рабочая пластина для наружного точения, две стороны на четыре вершины каждая.
WNMG080408-PM. Тригональная 80°, негативная, класс M, двусторонний стружколом, кромка 8,7 мм, толщина 4,76 мм, радиус 0,8 мм. Итог: прочная пластина с шестью вершинами, самая выгодная по цене за кромку на черновых и получистовых проходах.
Что означает хвост после дефиса
Всё, что идёт после дефиса (SM, SF, PM, FL, N и прочее) это не ISO. Это код геометрии стружколома и рекомендованного применения, и у каждого производителя он свой. Общая логика чаще всего такая:
- обозначения с F это чистовая обработка: малые подачи и глубины, лёгкое резание;
- с M универсальная, средние режимы;
- с R черновая: большие подачи, толстая стружка.
Но проверять надо по таблице конкретного производителя. Одинаковый суффикс у разных заводов может значить разные вещи, и это ровно та деталь, из-за которой «такая же пластина» работает по-другому. Если сомневаетесь, напишите нам обозначение целиком, мы сверим по каталогу завода.
Фрезерные и канавочные пластины читаются иначе
ISO 1832 описывает в первую очередь токарные пластины. Для фрезерования и канавок производители часто используют свои системы, и попытка прочитать их по той же схеме приводит к ерунде.
Примеры из нашего каталога: APMT и LNMU это фрезерные пластины, MGMN канавочная, где цифра означает ширину канавки в миллиметрах, WCMX и SPMG обычно идут в корпусные свёрла. Здесь первым делом смотрят, в какой корпус пластина встаёт, а не разбирают буквы.
Как подобрать замену
Если нужной пластины нет, порядок такой:
- Первые четыре буквы менять нельзя. Форма, задний угол, класс и тип крепления определяются державкой. Поменяли букву, нужна другая державка.
- Размер и толщину тоже не меняем. Пластина просто не сядет в гнездо.
- Радиус менять можно осознанно. Больший радиус прочнее и даёт лучшую шероховатость, но требует жёсткости. Меньший берут на тонкостенных деталях.
- Геометрия после дефиса это то, где есть свобода. Вместо чистовой поставить универсальную обычно можно, наоборот хуже: чистовая на черновом проходе крошится.
Что есть у нас
В каталоге 40 позиций твердосплавных пластин, разложенных по сериям, чтобы можно было искать прямо по маркировке:
- Все твердосплавные режущие пластины
- Серия DNMG и SNMG для наружного точения
- Серия CCMT и VNMG для чистовой и контурной
- Серия WNMG и WCMX
- Серия APMT и SPMG
Поиск в каталоге понимает маркировку и через пробел, и слитно: и «CCMT 09T304», и «CCMT09T304» приведут к одной позиции. Если нужного обозначения нет, пришлите его нам: мы работаем с заводами напрямую и возим под заказ, обычный срок две недели.